你要买什么
?
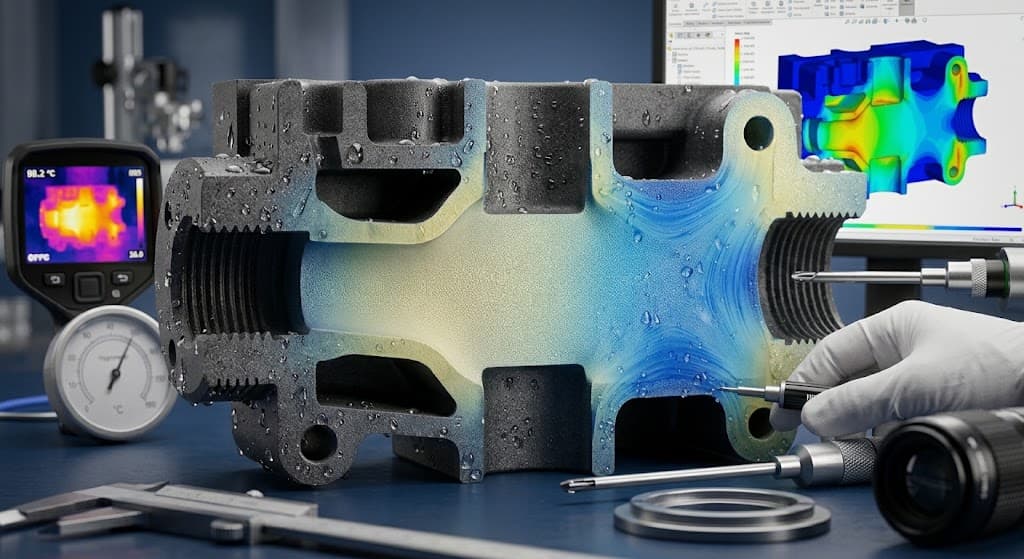
在工程塑料制造和实际应用领域,国际买家和注塑成型操作人员经常会遇到持续存在的质量缺陷:刚脱模后尺寸精度高、表面光洁度完美的部件,在交付后的冲击测试中却经常出现翘曲、装配开裂或脆性断裂等问题。这种不易察觉的结构缺陷通常源于…… 成型过程中产生的冻结残余应力以及聚酰胺(PA)树脂的强固有吸湿性。 为了 改性聚酰胺包括玻璃纤维 增强型PA6对于PA66、阻燃和增韧体系,仅调整标准注塑参数往往不足以保证结构完整性。后处理阶段——特别是退火和湿度调节——是必不可少的工程措施,用于消除内应力、稳定晶体形态,并在实际工作条件下锁定标称力学性能。
从聚合物物理学的角度来看,注塑成型使熔融聚合物承受高剪切速率,随后进行快速热冷却。这种外层和内芯之间巨大的温度梯度阻止了聚合物链达到热力学平衡,从而在非晶区内产生了显著的残余取向应力。同时, 聚酰胺的主链上含有极性酰胺基团(-CONH-),可与环境中的水分形成强氢键。 未经处理的干模成型件会随着时间推移吸收水分,水分起到增塑剂的作用,降低非晶相的玻璃化转变温度(Tg)。如果没有控制湿度,无序的环境吸水会导致不均匀的体积膨胀、尺寸漂移,并在机械载荷作用下过早开裂。
退火的热机制依赖于提供能量,使冻结的聚合物链段能够移动,从而释放锁定应力并完善不完整的晶体结构。实际上,最佳退火温度范围设定在材料的玻璃化转变温度 (Tg) 和熔点 (Tm) 之间,通常比 Tm 低 20°C 至 30°C。以 30% 玻璃纤维增强 PA66 (PA66+30%GF) 为例,有效的退火处理需要在 140°C 至 160°C 的温度下保持 1 至 2 小时,然后进行缓慢、可控的炉内冷却。热输入不足无法消除取向应力,而过高的温度或骤冷会导致热降解、表面氧化和二次热应力。定量验证表明: 经过适当退火处理的玻璃纤维增强部件在热循环试验中尺寸变化小于 0.1%,有效防止了载荷作用下延迟应力开裂。
常问问题
1. 你们的最小起订量是多少?
对于样品订单,我们建议最小起订量为 5 公斤,以确保测试的有效性。
对于批量订单,我们建议最小起订量为1000公斤,数量越多,运费越低。
2、关于样品。
5公斤以内的样品免费,但不包含运费。
3、关于质量。
我们已通过 ISO9001 认证,并拥有完善的检测设备,以确保每批产品在交付前都经过测试和合格。
4、关于交货时间。
通常样品可在 3-5 天内发货,批量订单可在 7-10 天内发货。
5、关于交易和支付方式。
我们支持电汇 (TT)、信用证 (LC) 付款方式,以及工厂交货 (EXW)、船上交货 (FOB)、成本加保险费加运费 (CIF)、费用加运费 (CNF) 贸易方式。